A gép, ami papíron kész
A célgép átvétele rendben lezajlott. A gépépítő műhelyében a gép hozta a szerződésben vállalt ciklusidőt, a mintadarabok megfeleltek, a jegyzőkönyvet mindkét fél aláírta. Három hónappal később a termelésvezető mégis azt jelenti, hogy a gép napi kibocsátása rendszeresen elmarad a tervezettől. A gépépítő szerint a gép azt tudja, amit vállalt. A gyár szerint nem azt kapta, amire szüksége volt.
Ez a helyzet gyakoribb, mint gondolnánk, és ritkán szól rosszhiszeműségről. Többnyire arról szól, hogy a specifikáció és az átvétel mást mért, mint amit a gyártás valójában megkövetel. A rés nem az átadáskor keletkezik, hanem jóval korábban: az ajánlatkérésnél, amikor a „ciklusidő” egy szám maradt definíció nélkül.
Hol nyílik a rés
A ciklusidő nem egy szám, hanem egy definíció
A „ciklusidő” legalább háromféle dolgot jelenthet. Lehet a gép tiszta munkaciklusa: az idő egy darab megmunkálásának kezdetétől a végéig. Lehet a darabról darabra mért idő, amibe beletartozik az adagolás, a kiürítés, a mozgások közötti várakozás. És lehet az a ténylegesen elért kibocsátás, amit a gyártás egy műszak végén megszámol.
A gépépítő jellemzően az elsőre vagy a másodikra gondol, a gyár a harmadikra. A kettő közötti különbséget az állásidők, a lassított üzem, a selejt és az újraindítások adják. Ha a szerződés csak annyit mond, hogy „ciklusidő: X másodperc”, mindkét fél jóhiszeműen olvashatja másként.
Az átvétel ideális körülmények között zajlik
A gépépítő műhelyében végzett átvétel (FAT, Factory Acceptance Test) természeténél fogva laboratóriumi helyzet. Gondosan válogatott alapanyag, a gépet legjobban ismerő technikus a kezelőpultnál, rövid, felügyelt futás, és ha valami elakad, ott van, aki azonnal belenyúl.
A gyártásban ezek egyike sem igaz. Az alapanyag a teljes tűrésmezőben szór, a kezelő a műszak többi feladata mellett felügyeli a gépet, és egy elakadásnál nem a tervező mérnök, hanem a karbantartó áll a gép előtt. A gép ugyanaz, a körülmények mások.
Az átvétel csak azt bizonyítja, amit mér. Ha a valós gyártás körülményeit nem méri, a valós gyártásról nem mond semmit.
Amit egy rövid futás nem mutat meg
Egy néhány tucat darabos próbagyártás szinte csak a tiszta ciklust méri. Nem derül ki belőle, milyen gyakran akad el a gép, mennyi idő alatt áll helyre egy hiba után, mennyi ideig tart egy termékváltás, és hogyan viselkedik a gép, amikor felmelegszik, vagy amikor kifogy a tárolója. Pedig a napi kibocsátást hosszú távon éppen ezek határozzák meg: a ritka, de hosszú leállások és a sűrű, rövid megakadások.
A specifikáció, ami mérhető
A rés a legolcsóbban az ajánlatkérésben zárható be, amikor még egyetlen alkatrész sincs legyártva. Egy jó specifikáció nem csak azt mondja meg, mit tudjon a gép, hanem azt is, hogyan fogjuk ellenőrizni. Néhány elem, amit érdemes rögzíteni:
- A ciklusidő pontos definíciója. Mettől meddig mérjük, beleértve-e az adagolást és a kiürítést, és milyen termékre vagy termékvariánsra vonatkozik. Így a szám mögött egyértelmű mérési utasítás áll.
- Kibocsátás egy meghatározott időszakra. A tiszta ciklus mellett érdemes azt is rögzíteni, hány jó darabot vár el a gyár egy órán vagy egy műszakon belül, milyen feltételek mellett. Ez az a szám, amit a gyártás ténylegesen érez.
- Az alapanyag és a beszállított alkatrészek tűrései. Ha a gépnek a teljes tűrésmezőn belül működnie kell, ezt a specifikációnak ki kell mondania, és az átvételhez is ilyen mintákat kell biztosítani. Különben a gép a középértékre lesz beállítva.
- Termékváltás és indítás. Mennyi idő alatt álljon át a gép egyik variánsról a másikra, és mennyi idő alatt érje el a stabil üzemet egy hidegindítás után. Ezek gyakran nagyobb időveszteséget okoznak, mint maga a ciklus.
- Kezelői környezet. Hány gépet felügyel egy kezelő, milyen gyakran kell anyagot utántölteni, milyen hibákat kell a kezelőnek önállóan elhárítania. Ez határozza meg a HMI-t, a hibaüzeneteket és a tárolók méretét.
Ezek egyike sem különleges követelmény. A különbség az, hogy le vannak-e írva, és a gépépítő a saját ajánlatában reagál-e rájuk.
Átvétel, ami valódi próba
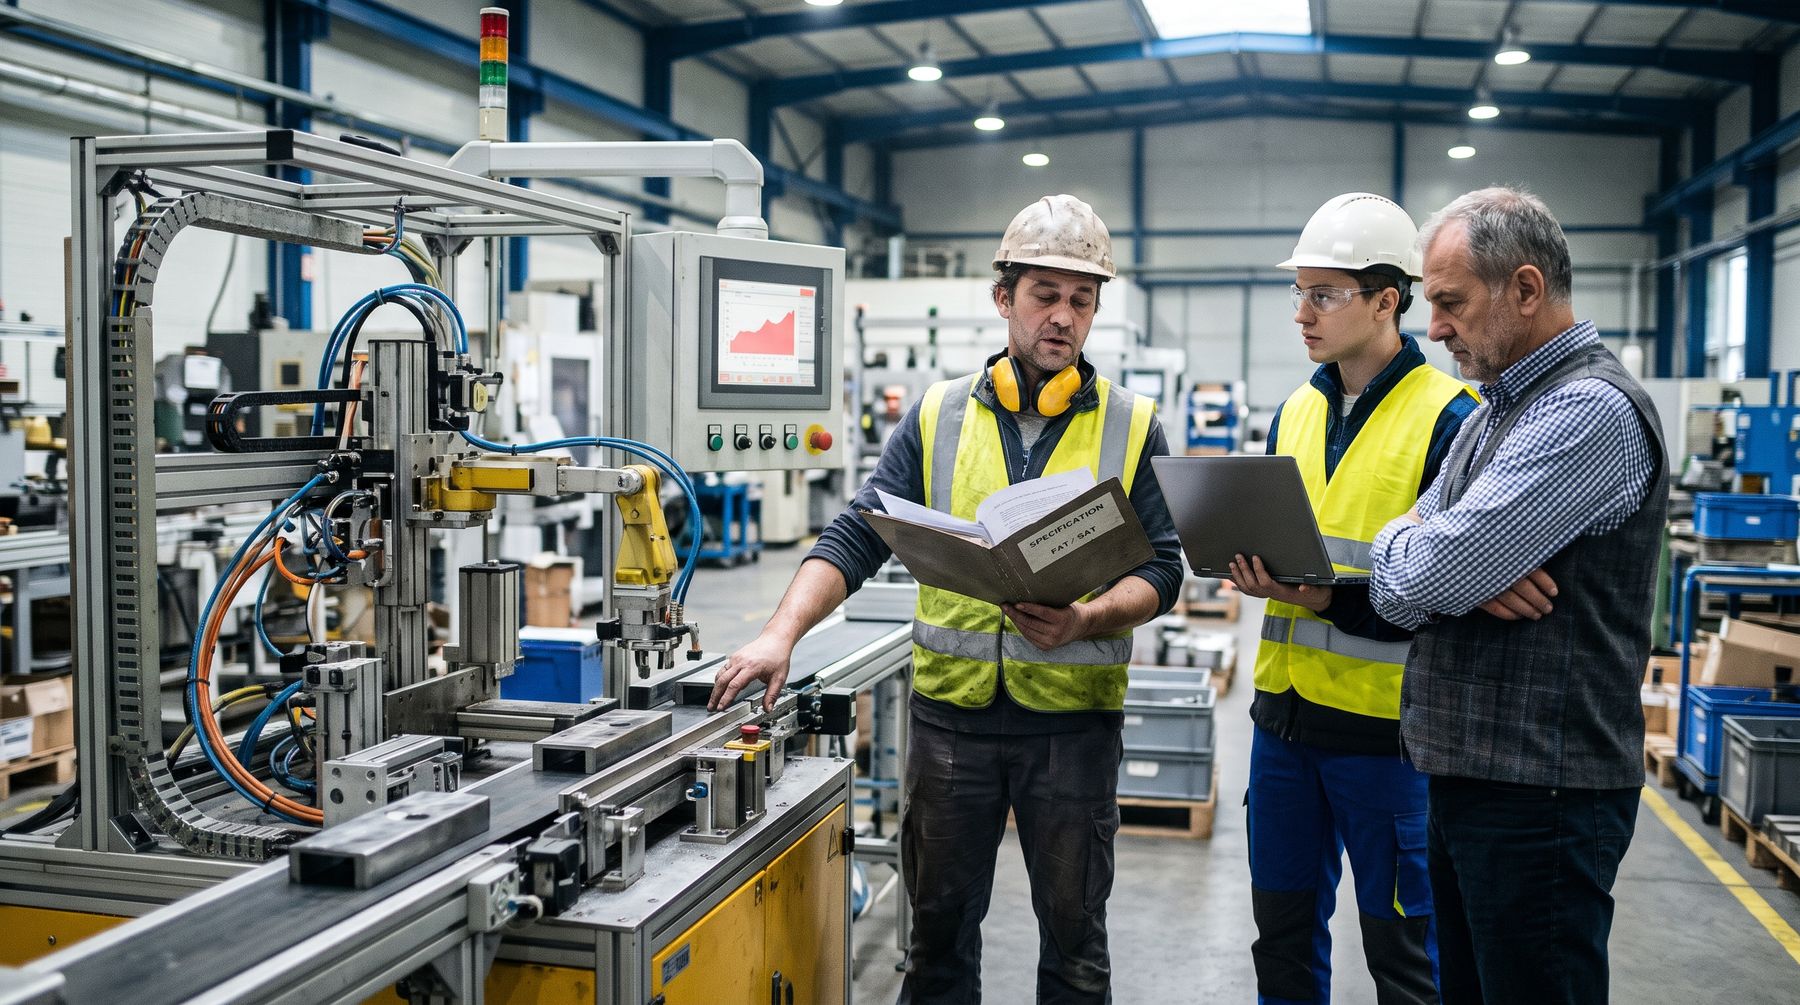
Az átvétel két szakaszban zajlik, és a kettőnek más a feladata. A FAT a gépépítőnél azt igazolja, hogy a gép funkcionálisan kész, és teljesíti a műszaki követelményeket. A SAT (Site Acceptance Test) a megrendelő telephelyén azt, hogy a gép a valós környezetben, a valós sorba illesztve is működik. A gond ott kezdődik, amikor a SAT pusztán a FAT megismétlése egy másik helyszínen.
Néhány gyakorlat, amelytől az átvétel többet mond a valós gyártásról:
- Előre rögzített elfogadási kritériumok. Az átvétel mérési módszere, időtartama és a teljesítés feltételei már a szerződésben szerepeljenek. Az átvételkor kitalált kritérium mindig vita forrása.
- Valós alapanyag, a tűrésmező szélein is. Ha a beszállított alkatrészek szórnak, az átvételhez ilyen darabokat kell biztosítani, nem csak a legjobbakat.
- Tartósfutás. A SAT része legyen egy hosszabb, felügyelet nélküli vagy normál kezelői felügyelet melletti futás, amely alatt rögzítik az összes megállást, okát és időtartamát. Ennek hossza a gép összetettségétől és a gyártás jellegétől függ, de lényegesen hosszabb kell legyen egy próbagyártásnál.
- Hibák szándékos előidézése. Mi történik, ha elfogy az anyag, beakad egy darab, kiold egy biztonsági eszköz? Az átvétel nézze meg, hogyan jelzi a gép a hibát, és mennyi idő alatt indítható újra.
- A gyár saját kezelői a pultnál. Már a SAT során a megrendelő kezelői és karbantartói kezeljék a gépet, a gépépítő pedig figyeljen. Ami nekik nem egyértelmű, az a gyártásban is meg fogja állítani a gépet.
Mindezek feltétele, hogy a gép adatot gyűjtsön a saját működéséről. Ha a PLC naplózza a megállásokat és azok okát, a tartósfutás eredménye nem benyomás, hanem kimutatás lesz, és a vita tényeken alapulhat.
Mikor nem a gép a hibás – és mikor túlzás a szigor
Az elmaradó kibocsátás nem mindig a gépből ered. Gyakori, hogy a célgép maga hozza a vállalt teljesítményt, csak nem kapja meg időben az anyagot, vagy a következő állomás nem tudja elvinni a darabot. Ilyenkor a gép vár, és a statisztikában mégis az ő kibocsátása marad el. Mielőtt a gépépítővel vita indulna, érdemes megnézni, hogy a megállások a gépen belüli okból vagy a környezetéből erednek. Ehhez is az kell, hogy a gép naplózza a megállások okát.
Hasonlóan gyakori a kezelési rend hatása: ha egy kezelő több gépet felügyel, és a célgép az utántöltésnél sorra vár, az nem a gép, hanem a munkaszervezés kérdése. A specifikációnak ezt is figyelembe kellett volna vennie, de utólag már a munkaszervezésen könnyebb változtatni, mint a gépen.
A szigorú átvételnek is van ésszerű határa. Egy kis sorozatra, egyedi feladatra vagy fejlesztési céllal épült gépnél egy hosszú tartósfutás többe kerülhet, mint amennyi kockázatot csökkent. Ilyenkor a funkcionális átvétel és egy rövidebb, de valós alapanyaggal végzett próba elegendő lehet. A cél nem a lehető leghosszabb átvétel, hanem az, hogy az átvétel azt a kockázatot mérje, ami az adott gépnél valóban számít.
A rés a projekt elején zárható be
A célgép és a gyártás közötti rés ritkán műszaki kudarc. Többnyire meghatározási hiány: a ciklusidő definíció nélkül maradt, az átvétel ideális körülményeket mért, és a megállások okát senki nem rögzítette. A megoldás nem a hosszabb vita az átadás után, hanem a mérhető specifikáció és a valós körülményeket próbára tevő átvétel már a projekt elején.
Az INNOMATION Hungary célgépprojektjeiben a specifikáció kidolgozása és az átvételi kritériumok rögzítése a tervezés része.